Nestas últimas semanas, um cliente nos procurou com um problema térmico industrial que não estava conseguindo resolver.
O problema
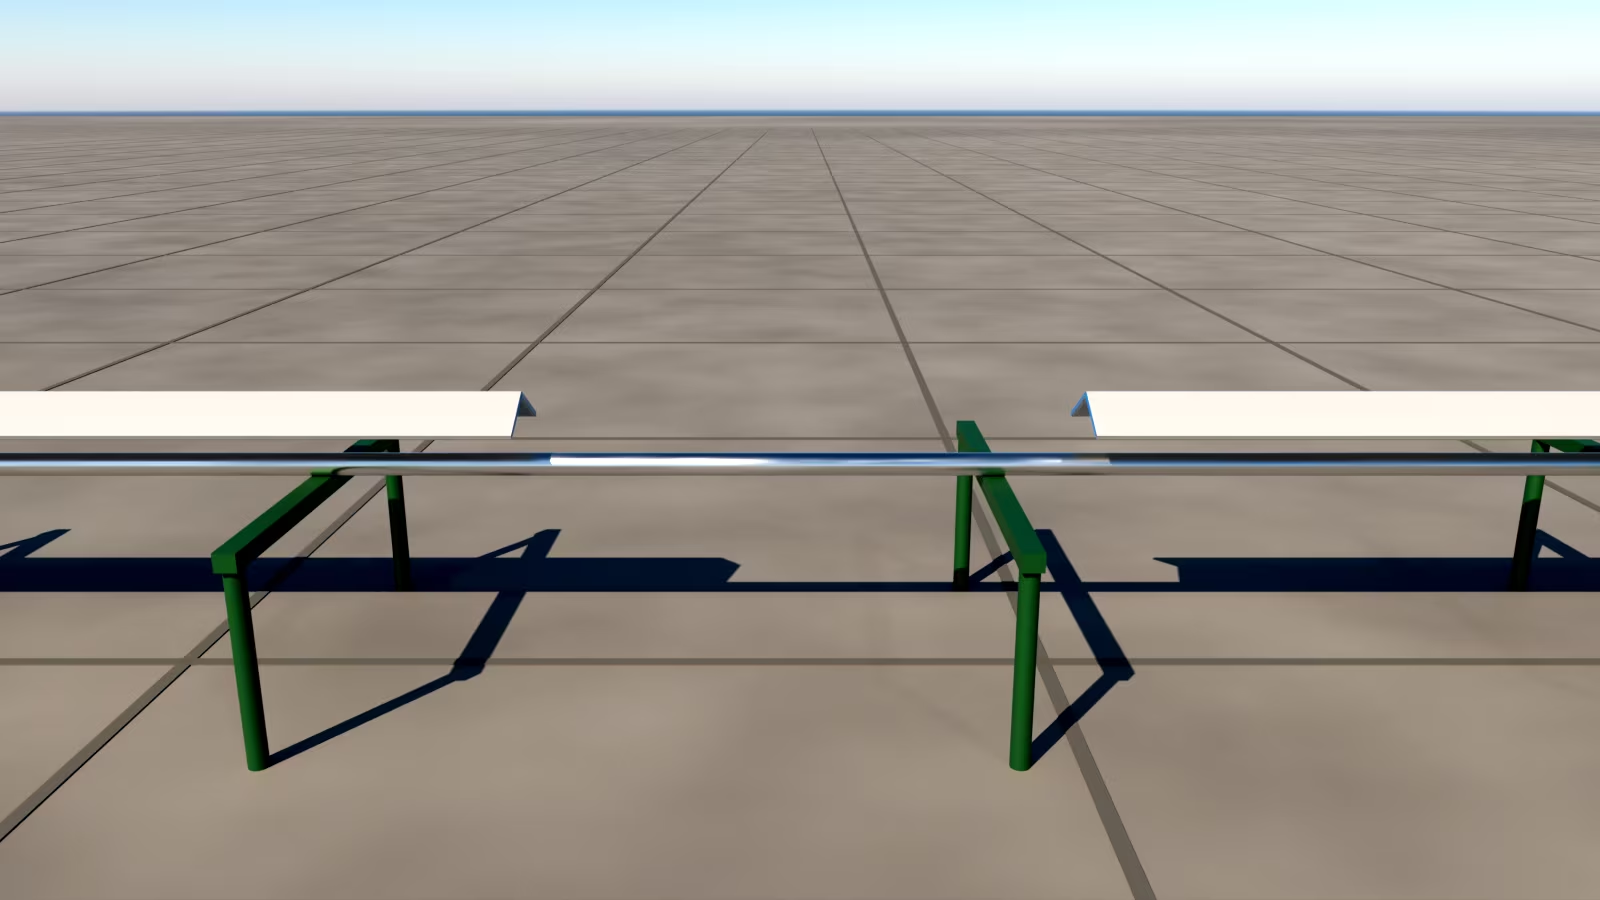
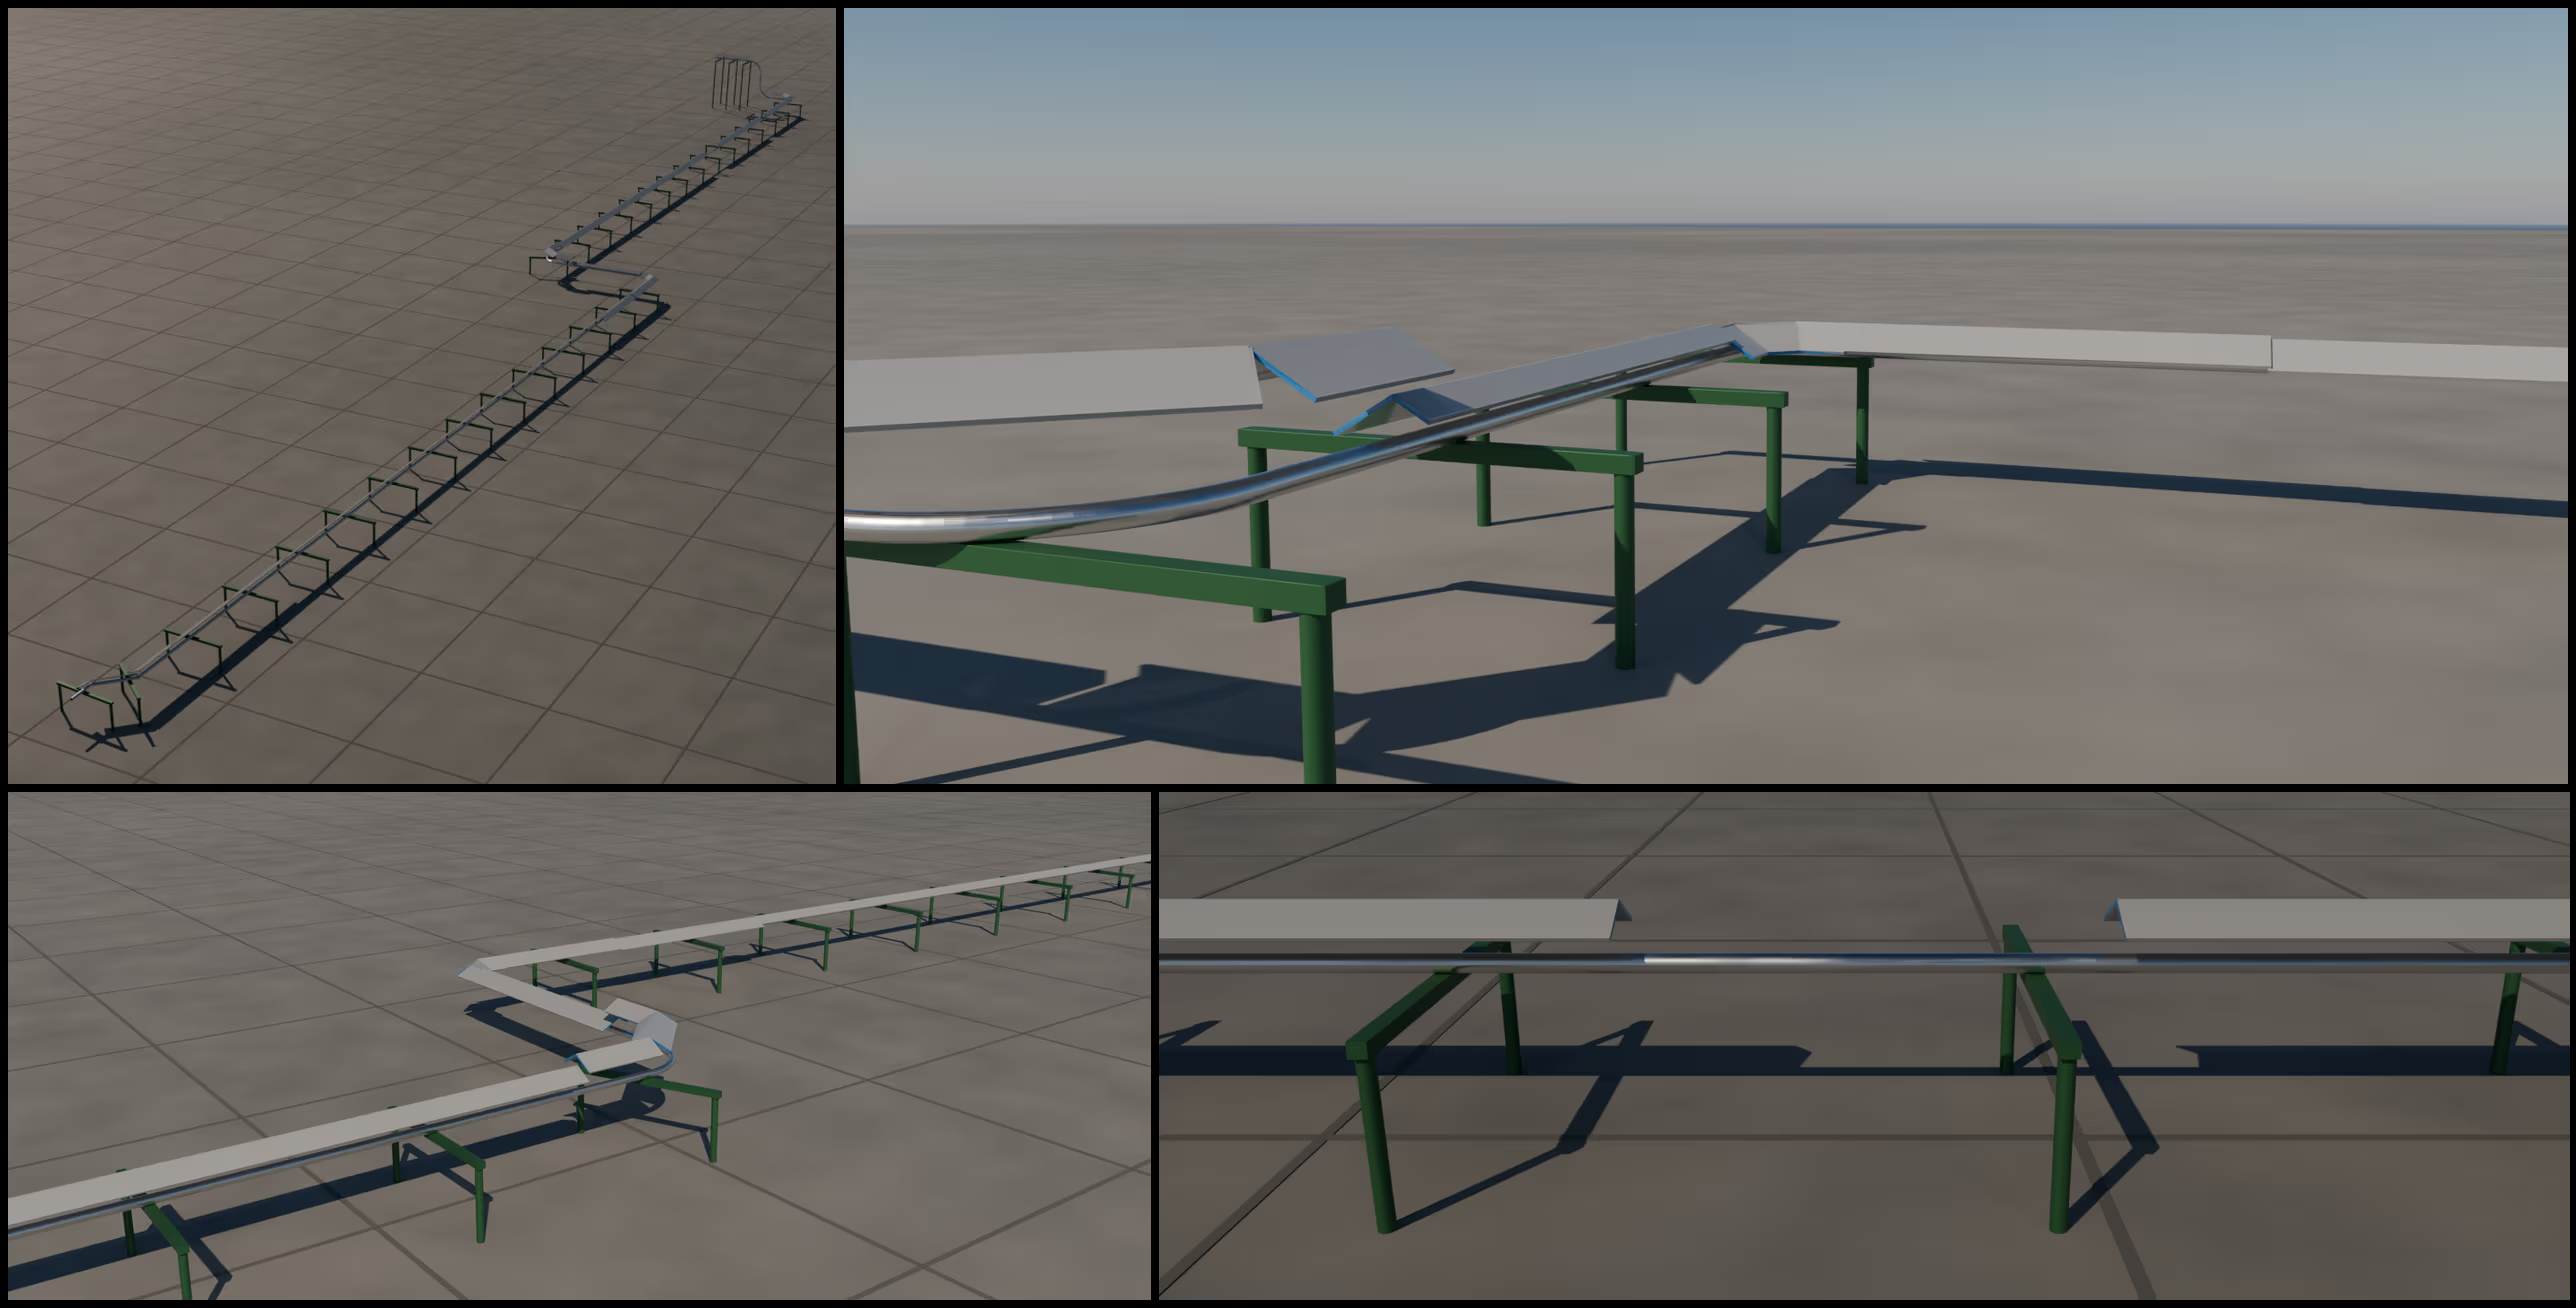
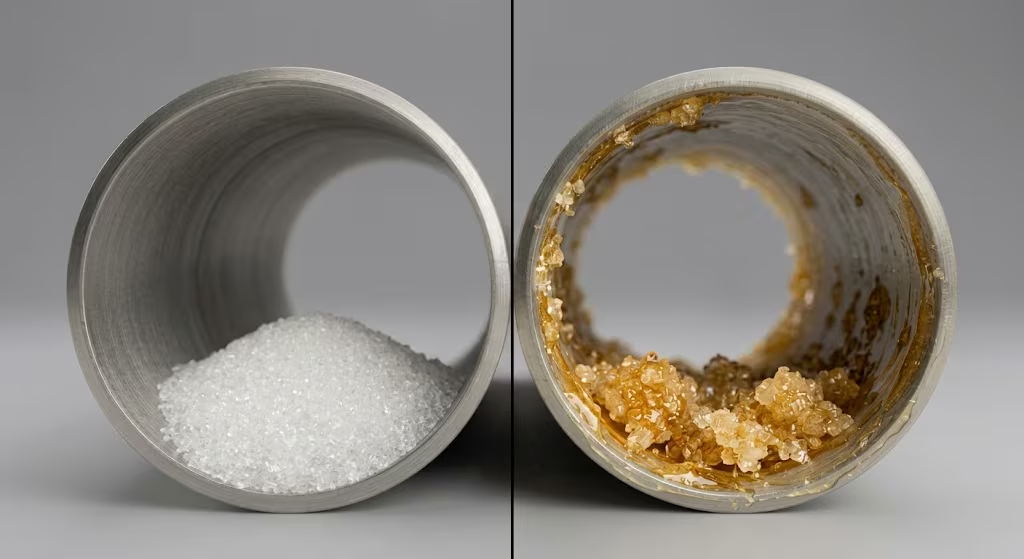
A planta do cliente é uma indústria de produção de alimentos, onde várias linhas de produtos diferentes operam ao mesmo tempo. Uma das principais linhas de transporte pneumático de insumo, em tubo de aço inoxidável, percorre aproximadamente 150 metros no nível superior da instalação, de uma sala a outra, com 4 vãos a céu aberto, ficando exposta à intempérie e ao calor residual de outros equipamentos, gerando degradação termo-higroscópica — o calor e a umidade fazem o produto aglutinar e empedrar.
Para atenuar ou evitar este problema, os engenheiros do cliente instalaram uma cobertura sobre a linha. A cobertura reduziu a radiação solar direta, mas ela própria aquece e irradia sobre o tubo, e o problema não estava resolvido: o produto continuava a apresentar degradação termo-higroscópica.
A temperatura de entrada do insumo, informada pela planta e confirmada na medição de campo, é de aproximadamente 29 °C, sem pré-resfriamento.
A empresa deseja evitar ou diminuir este efeito termo-higroscópico do produto durante o transporte, que se manifesta por aglutinação, empedramento e possível entupimento do silo receptor.
O que o cliente precisa
Assim, o cliente nos procurou com a finalidade de resolver este problema, solicitando:
-
O sistema que diminuirá ou atenuará a degradação termo-higroscópica.
-
A previsão da temperatura com a qual o produto sairá da linha.
-
Como ficarão as temperaturas no dia extremo do ano?
O escopo do trabalho é a tubulação, da entrada à saída da linha: a temperatura de entrada é a condição de contorno do estudo, não uma variável de projeto.
A planta adota a faixa de 24 a 26 °C na chegada ao silo como critério de recebimento do produto — é contra ela que os resultados deste artigo são comparados.
Qual foi a estratégia traçada?
Como engenheiros, precisamos ser não somente teórico mas, antes de tudo, resolver os problemas da vida real. Na indústria, quando a urgência do cliente é alta, não adianta montar uma estratégia muito detalhada, como a simulação CFD 3D de toda a linha: o engenheiro deve conhecer as ferramentas e priorizar a solução. Foi o que fizemos aqui: dois dias de medição em campo e um modelo térmico unidimensional, em vez de CFD em 150 metros de tubulação.
Assim, após reuniões com o cliente, pode-se estabelecer uma estratégia que inclua:
-
Estabelecer os pontos de medição de acordo com a viabilidade da planta.
-
Medir as temperaturas nessas seções ao longo da linha em dois dias típicos (de preferência quentes), junto com as temperaturas superficiais e o ambiente de referência.
-
Elaborar um modelo unidimensional da linha.
-
Extrapolar esse modelo para o dia extremo (temperatura de projeto ASHRAE ou a pedido do cliente), com previsão de temperatura em cada seção de medição.
-
Elaborar a estratégia de redução da transferência de calor entre a tubulação e o ambiente ao redor.
-
Especificar a solução e prever as temperaturas no dia extremo adotado.
O modelo
O modelo foi desenvolvido com os conceitos básicos de Transferência de Calor: foi estabelecido um balanço linear em cada seção de medição:
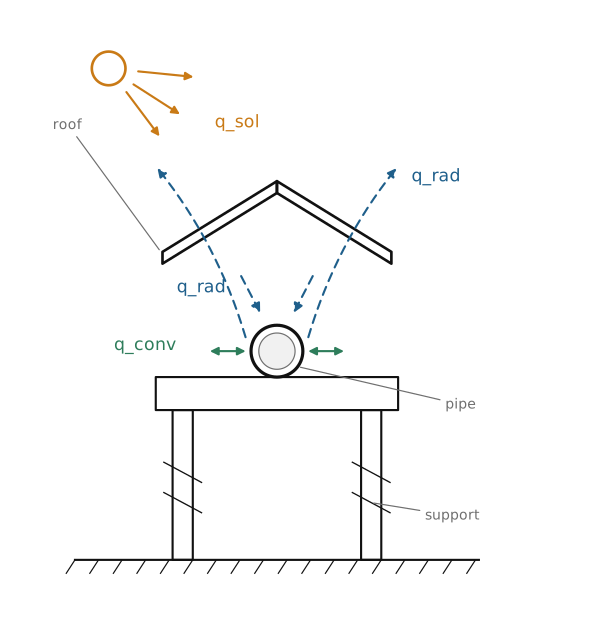
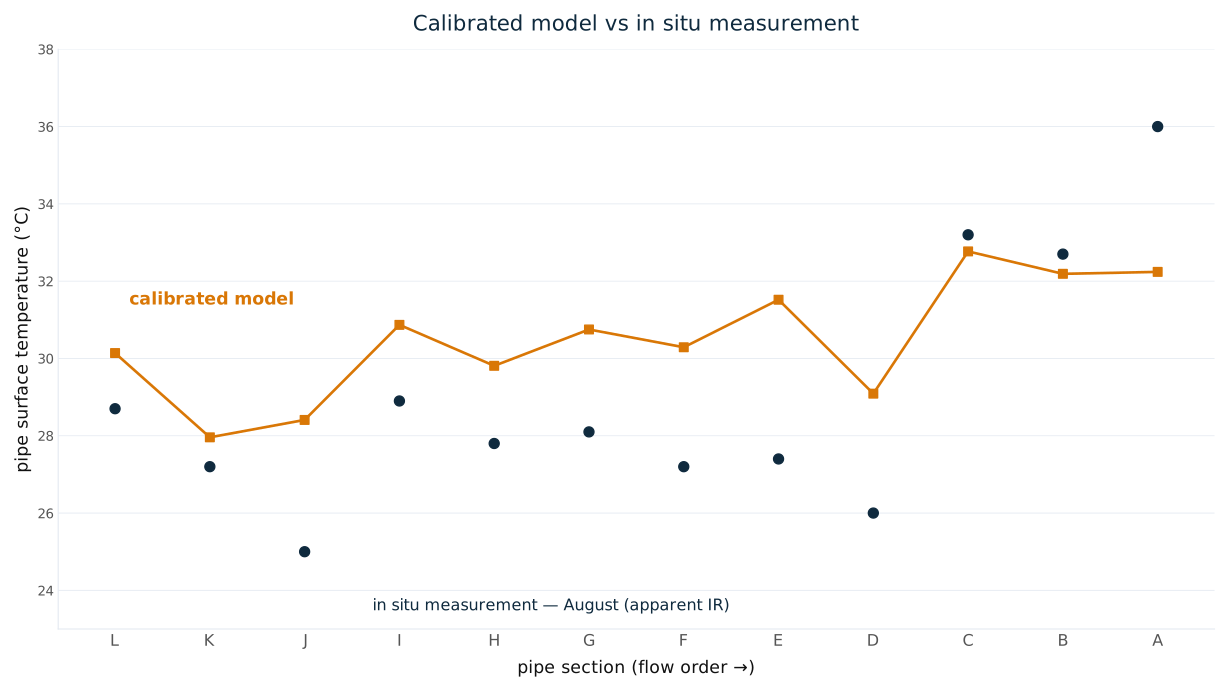
O coeficiente convectivo adota o maior valor entre a convecção natural e a forçada. O modelo foi calibrado com as medições de superfície de campo, feitas com pirômetro de infravermelho — que lê a temperatura aparente, dependente da emissividade da superfície.
A marcha térmica do produto é integrada em cada ponto de medição com base no balanço de energia:
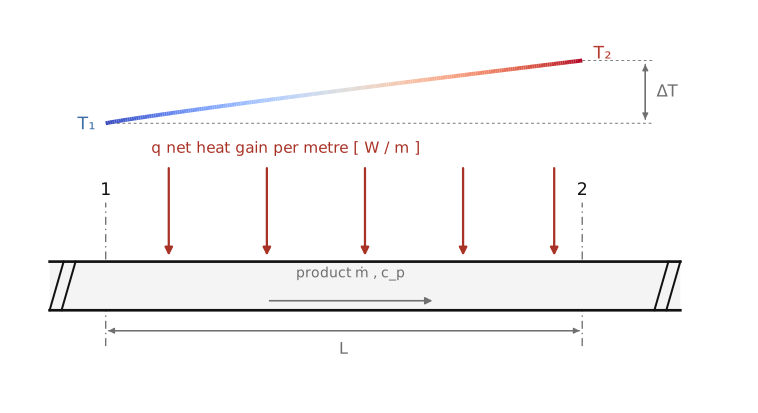
Os dados de processo do cliente não são divulgados: os resultados aparecem em temperatura e em ganho de calor por metro. Ficam fora do modelo o efeito do ar de transporte e as condições de umidade.
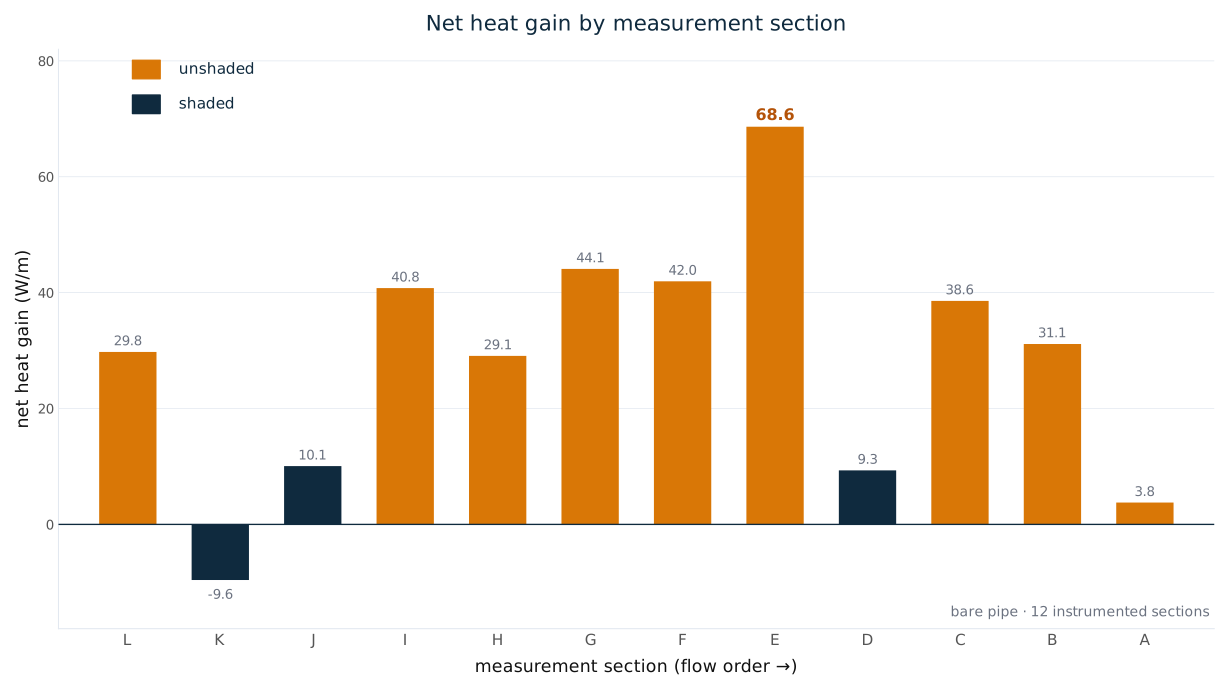
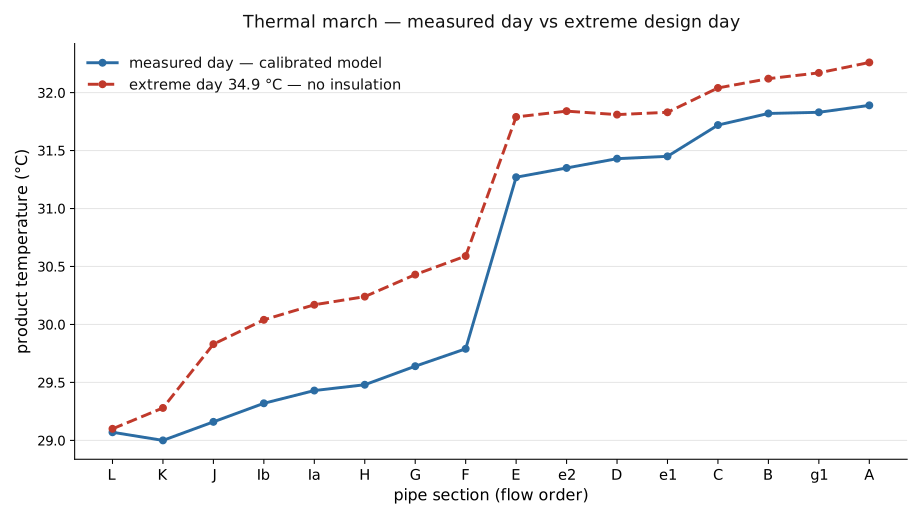
Foram identificados os pontos críticos: o ganho de calor se concentra nos trechos sem sombra, e o pico está na seção E, no meio da linha. Nas seções abrigadas o saldo cai, e uma delas é negativa: a tubulação perde calor para o ambiente. A figura traz o saldo do modelo, seção por seção: das 12 seções instrumentadas, 10 entraram na calibração — as seções D e J ficaram em quarentena (carga baixa) e a E foi aceita com a ressalva do viés do pirômetro.
O dia extremo
O ASHRAE Handbook (edição SI de 2017) indica 28,8 °C como temperatura de projeto (0,4 %) para a região. Por conta do El Niño, o cliente nos solicitou um dia extremo de 34,9 °C, acima da temperatura de projeto indicada pela norma.
O modelo, desenvolvido e calibrado no dia medido, é agora extrapolado para o dia extremo: a 34,9 °C a rota passa a adicionar 3,4 °C ao produto.
Os resultados são médias de 20 000 cenários por trecho de tubulação: na carga de referência a dispersão (p5–p95) é de cerca de ±0,3 °C e chega a ±0,6 °C nas cargas menores. O coeficiente convectivo interno adotado foi 25 W/(m²·K), o mais baixo dos três avaliados.
As opções de isolamento
Após reunião com os engenheiros de planta, foram avaliados dois isolantes: poliuretano (PUR) e espuma elastomérica (FEF), de 1” a 3”.
Para cada um destes isolantes, o modelo foi avaliado em cada espessura na temperatura do dia extremo:
-
Para o PUR, com chapa de aço inoxidável.
-
Para a FEF, com pintura branca.
As condutividades adotadas são 0,032 W/(m·K) para o PUR e 0,038 W/(m·K) para a FEF.
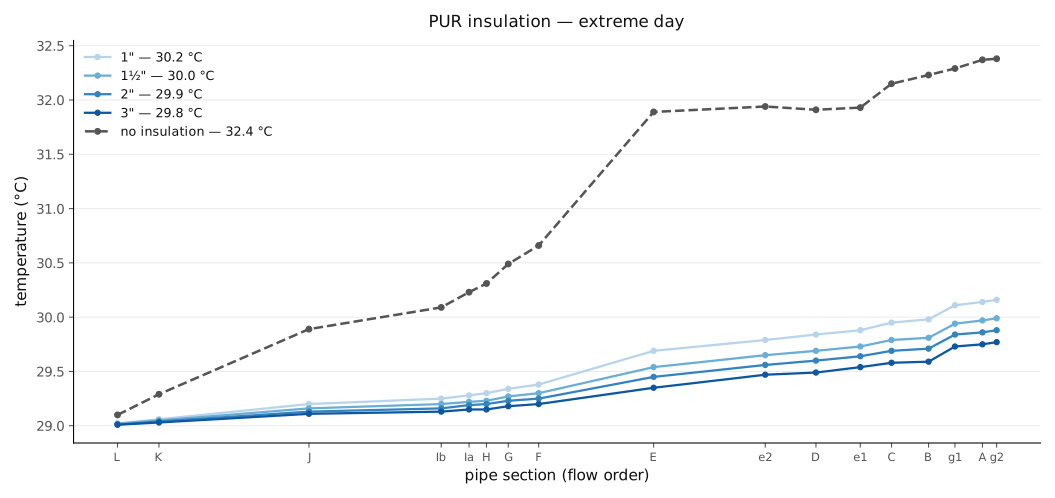
No entanto, a diferença entre os dois ainda é pequena. Falta avaliar a variação de carga: a medição foi feita com a linha na carga de referência (100 %), e com menos produto na linha o tempo de residência aumenta. No sistema sem isolamento, a elevação cresce quando a carga cai: na menor carga avaliada, 20 %, o produto sai a 34,6 °C, contra 32,4 °C na carga de referência. Com o PUR de 1½” e essa mesma carga, a saída fica em 32,8 °C, que é o pior caso de operação.
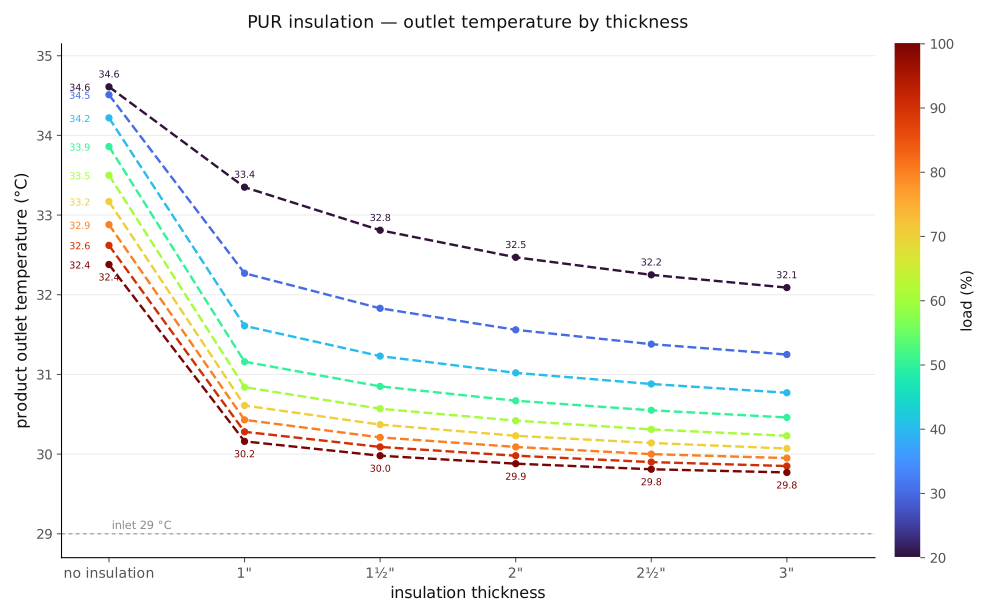
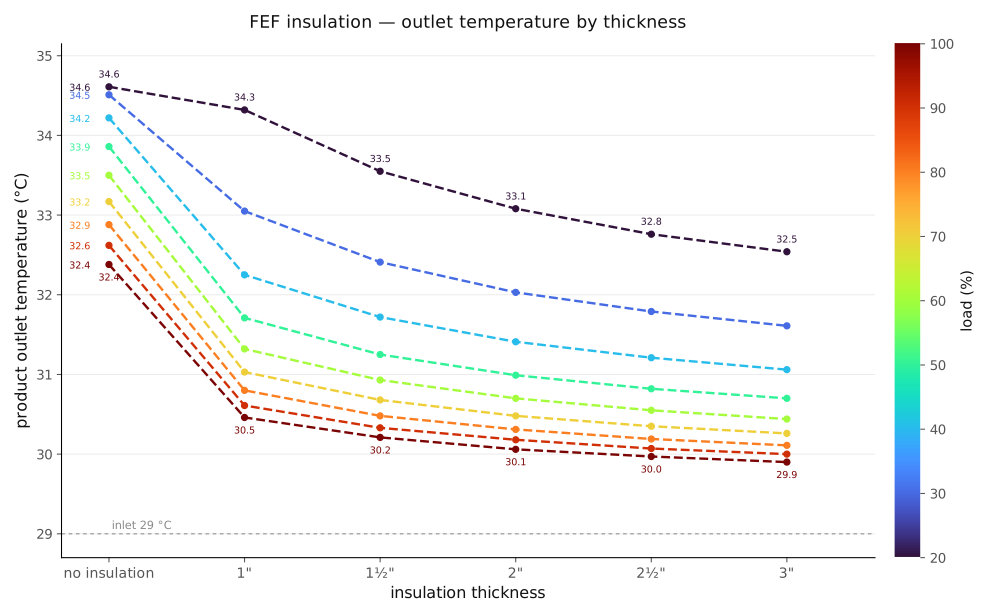
Novamente, os dois isolantes têm um comportamento similar para diferentes cargas; sendo assim, utilizamos mais um critério para escolher a melhor opção.
Pelo método do cotovelo, observa-se que as espessuras onde a diferença de temperatura residual ainda é relevante estão em torno de 1½” a 2” de isolante térmico. Com o PUR, de 1½” para 3” ganha-se menos de 0,3 °C na carga de referência, com o dobro do material.
Escolhendo o melhor isolante
No desempenho térmico os dois conjuntos praticamente empatam; a escolha se decide pela manutenção. A FEF exige repintura periódica, enquanto a chapa de aço do PUR se lava e se inspeciona. Por isso o PUR de 1½” é o escolhido.
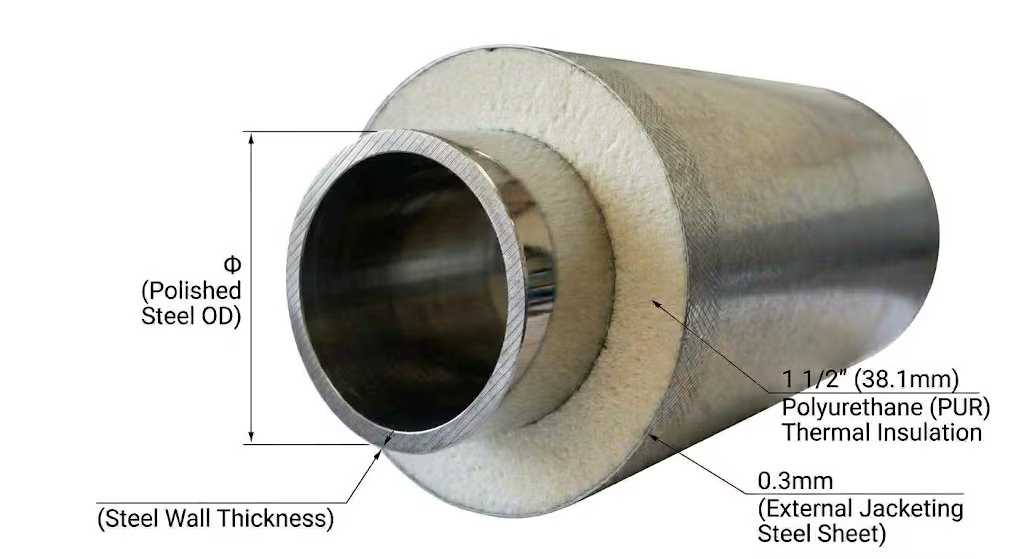
Assim, define-se a melhor solução e modela-se a temperatura do produto em cada seção de medição, para cada carga, já com o isolamento escolhido.
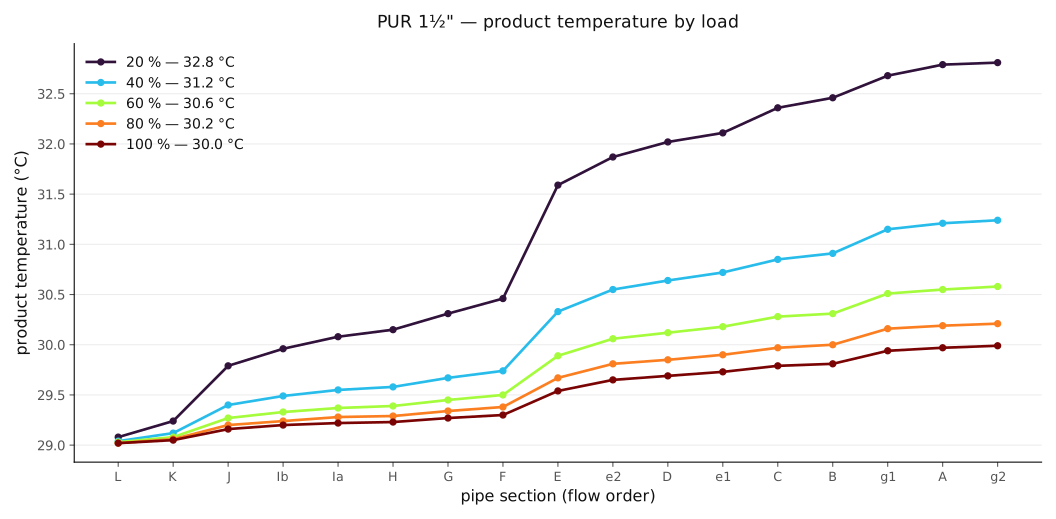
Com o PUR de 1½” e a linha na carga de referência, a saída fica em 30,0 °C no dia extremo de 34,9 °C, contra 32,4 °C sem isolamento. A saída continua acima do limite superior da faixa de 24 a 26 °C, e nenhuma espessura cobre essa diferença: para a saída cruzar 26 °C, a temperatura de entrada teria de ser cerca de 21,8 °C na carga de referência — e ainda mais baixa nas cargas menores, cerca de 18,6 °C a 30 % da carga.
Cobrir os 4 vãos a céu aberto, os únicos sem cobertura, é uma medida adicional, de efeito menor que o do isolamento.
Conclusão
Hoje, sem isolamento, a rota soma 3,4 °C e o produto chega ao silo a 32,4 °C no dia extremo.
Com o sistema proposto, o PUR de 1½” com chapa de aço inoxidável nos trechos cobertos, a rota soma 1,0 °C e, na carga de referência, a saída fica em 30,0 °C: 2,4 °C menos do que hoje. Na menor carga do envelope avaliado, o pior caso, a saída sobe para 32,8 °C, ainda fora da faixa. Como alternativa, a FEF de 2” pintada de branco sai a 30,1 °C.
O modelo entrega a temperatura prevista em cada seção de medição, e não apenas a escolha do material.
A faixa de 24 a 26 °C não é alcançável atuando sobre a tubulação, com nenhuma espessura: o sistema reduz o ganho, mas não muda a entrada. A temperatura em que o produto empedra não é medida; o critério adotado é a faixa de recebimento da planta. A entrada de 29 °C é a condição de contorno deste estudo; atuar sobre ela é outro projeto. Se a sua linha tem esse perfil, o caminho é o mesmo: medir em campo e decidir com o número.